شركة زينيث ماشينينفابريك المحدودة

كيف تعمل أنظمة PLC على تبسيط عمليات إنتاج صفائح AAC؟

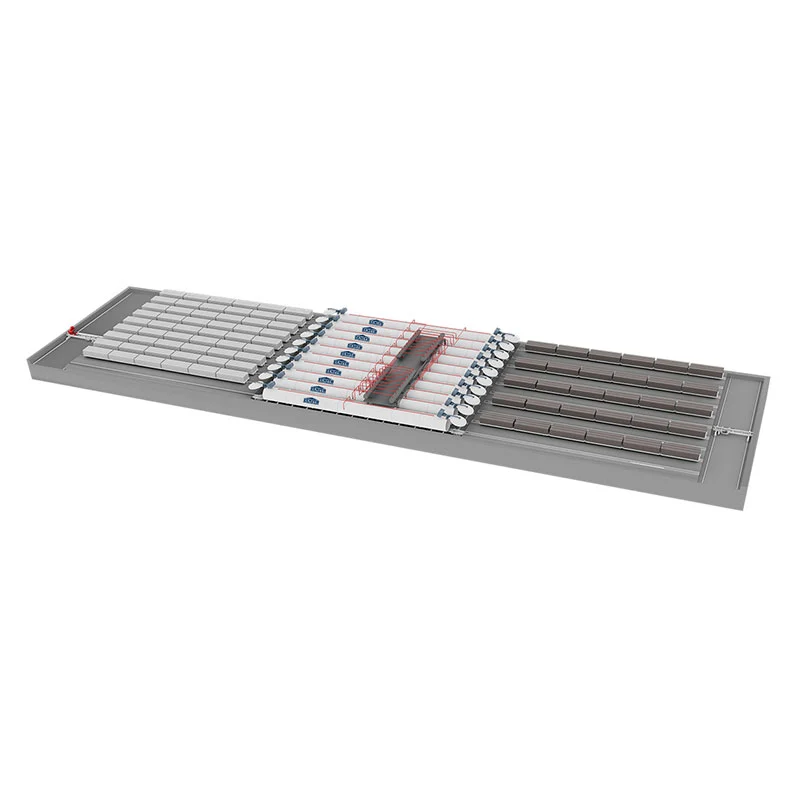
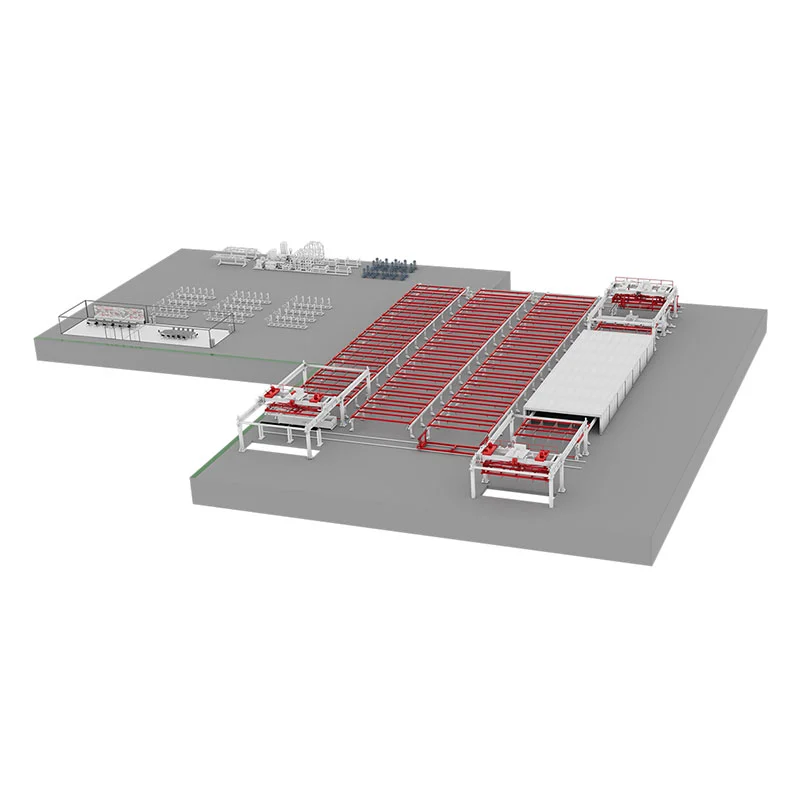
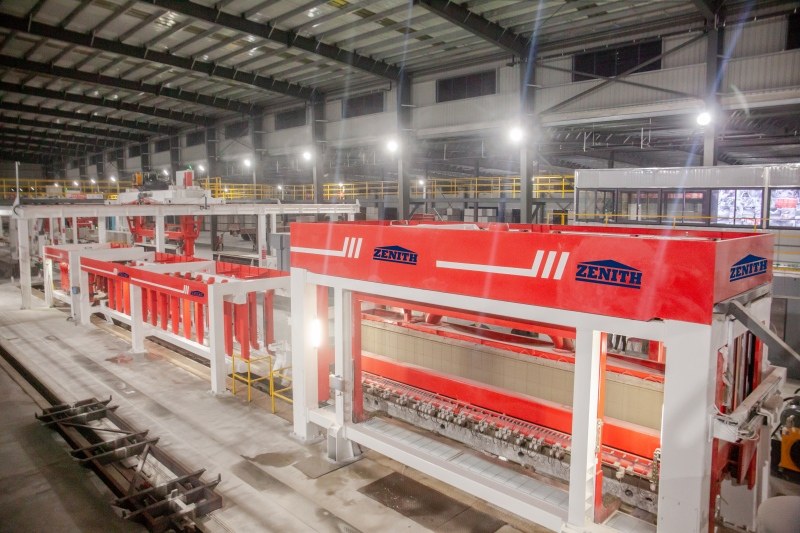
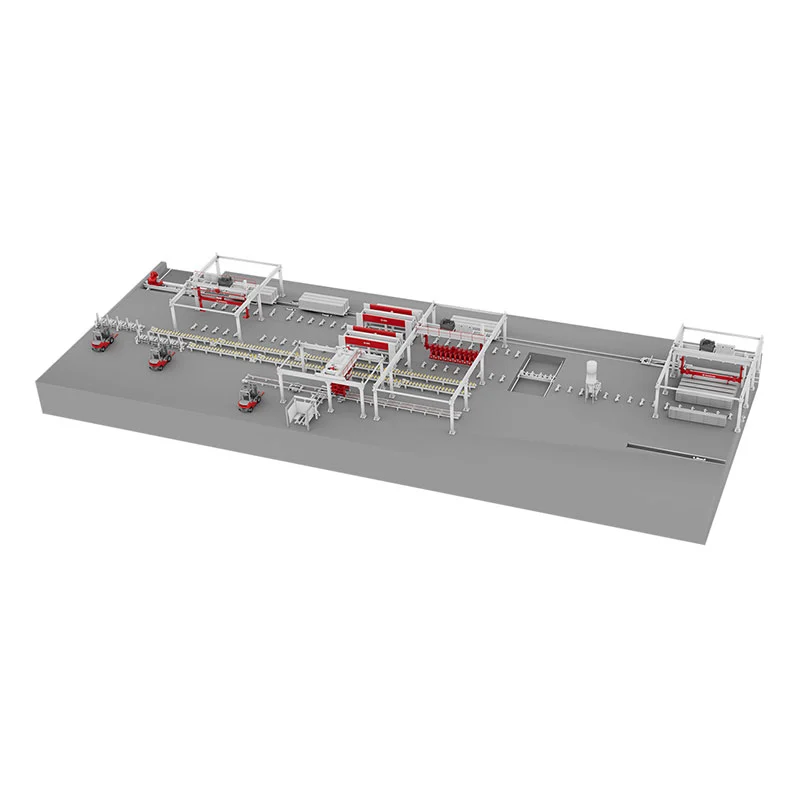
في العالم التنافسي لتصنيع الخرسانة الخلوية المعقمة (AAC)، فإن الدقة والسرعة والاتساق هي التي تحدد النجاح. لقد برزت أنظمة PLC باعتبارها حجر الزاوية في الأتمتة الحديثة، مما أدى إلى تغيير طريقة إنتاج صفائح AAC. من خلال دمج وحدات التحكم المنطقية القابلة للبرمجة فيورقة AACمعدات خط الإنتاج، يقوم المصنعون بإزالة الأخطاء اليدوية وتقليل وقت التوقف عن العمل وتحقيق تحسين العملية في الوقت الفعلي. شهد مصنعنا زيادة بنسبة 40% في الإنتاجية وانخفاضًا كبيرًا في النفايات بعد اعتماد الحلول المعتمدة على PLC من Zenith. تقوم هذه الأنظمة بتنسيق الخلط، والخلط، والقطع، والمعالجة بموثوقية لا مثيل لها، مما يضمن أن كل ورقة تلبي المواصفات الدقيقة.


بدون PLCs، يعاني إنتاج صفائح AAC من كثافة غير متناسقة، وقطع غير متساوٍ، وعدم كفاءة الطاقة. يعمل تكامل PLC المتقدم من Zenith على مزامنة كل مرحلة بدءًا من تحضير الملاط وحتى التحكم في الأوتوكلاف. النتيجة؟ إنتاجية أعلى، وتكاليف تشغيل أقل، وقابلية التوسع السلسة. سواء كنت تنتج صفائح رفيعة أو ألواح سميكة، فإن نظام PLC المصمم جيدًا يوفر العمود الفقري للبيانات للصيانة التنبؤية وضمان الجودة. تشرح هذه المقالة كيفية قيام الشركات PLC بتبسيط عملية إنتاج صفائح AAC، وتقديم المعلمات الفنية لمعداتنا، والإجابة على الأسئلة الأكثر شيوعًا حول التشغيل الآلي. تابع القراءة لتكتشف السبب الذي يجعل مصنعنا يقود الصناعة في حلول AAC الذكية.


Autoclave for AAC


لماذا تعمل أنظمة PLC على تحسين دقة خلط المواد الخام في إنتاج صفائح AAC؟

يعتبر تجميع المواد الخام أساس جودة AAC. حتى الانحرافات الطفيفة في نسب الجير أو الأسمنت أو الرمل أو الجبس تؤدي إلى ضعف هيكلي أو عيوب سطحية. يعتمد التجميع اليدوي التقليدي على يقظة المشغل، وهو ما يكون عرضة للإرهاق والخطأ. قام مصنعنا بتطبيق نظام الخلط الذي يتم التحكم فيه بواسطة PLC من Zenith لأتمتة عملية الوزن والجرعات. يقرأ PLC الوصفات من قاعدة بيانات مركزية ويضبط كل مكون في الوقت الفعلي بناءً على محتوى الرطوبة ودرجة الحرارة. وهذا يلغي التخمين ويضمن أن كل دفعة تتوافق مع التفاوتات الصارمة.


تشمل الفوائد الرئيسية للتجميع المعتمد على PLC ما يلي:

  • أوقات الاستجابة ميكروثانيةلضبط الصمامات ووحدة التغذية، مما يقلل من الملء الزائد أو الناقص.
  • ردود فعل مغلقةمن خلايا الحمل ومقاييس التدفق، لتصحيح الانحراف تلقائيًا.
  • إدارة الوصفةلأنواع متعددة من صفائح AAC (على سبيل المثال، الألواح خفيفة الوزن، والألواح المقواة).
  • تسجيل البياناتللتتبع والامتثال ISO.


تستخدم معدات خط إنتاج الألواح AAC الخاصة بنا أجهزة استشعار عالية الدقة تتواصل مباشرة مع PLC عبر Ethernet الصناعية. يمكن للنظام تخزين ما يصل إلى 500 وصفة، ويستغرق التبديل بين الوصفات أقل من دقيقتين. علاوة على ذلك، يقوم PLC بوضع علامة على أي انحراف يتجاوز 0.5% ويوقف الإنتاج مؤقتًا حتى يقوم المشغل بمراجعة الإنذار. تعمل مراقبة الجودة الاستباقية هذه على تقليل هدر المواد الخام بنسبة 18% سنويًا، كما تم التحقق من ذلك من خلال عمليات التدقيق في المصنع. بالنسبة للمصنعين الذين يهدفون إلى التوسع، يضمن تجميع PLC أن كل لوح AAC يحافظ على كثافة موحدة وقوة ضغط. بدون التشغيل الآلي، تتسلسل حالات عدم الاتساق في عمليات التجميع إلى مراحل لاحقة، مما يتسبب في حدوث تشققات أو تعقيم غير متساوٍ. ولذلك، فإن الاستثمار في الخلط المعزز بواسطة PLC ليس اختياريًا ولكنه ضروري لإنتاج صفائح AAC المتميزة.


بالإضافة إلى ذلك، يتكامل PLC مع أنظمة تخطيط موارد المؤسسات (ERP)، مما يسمح لعملائنا بمراقبة استهلاك المواد عن بعد. تعرض لوحات المعلومات في الوقت الفعلي حالة الدفعة والرسوم البيانية الاتجاهية والتنبيهات التنبؤية لعمليات إعادة تعبئة الصومعة. يمكّن هذا المستوى من الرؤية مديري المصانع من تحسين المخزون وتقليل وقت التوقف عن العمل. باختصار، تعمل أنظمة PLC على تحويل عملية الخلط من عنق الزجاجة المحتمل إلى عملية مبسطة ومقاومة للأخطاء. تضمن خبرة Zenith في معايرة خلايا الحمل وضبط حلقات PID أن يحقق عملاؤنا دقة تجميع تصل إلى 99.8% يومًا بعد يوم.


كيف تعمل الشركات المحدودة العامة على تحسين مراحل الخلط والصب لصفائح AAC؟

بعد الخلط، تحدد مراحل الخلط والصب تجانس الملاط وبنية المسام. يؤدي الخلط غير المتناسق إلى فراغات كبيرة أو ترسيب أو ضعف قوة اللون الأخضر. تعمل أنظمة PLC على تنظيم سرعة الخلاط ومدته وتسلسله، مع التحكم أيضًا في درجة حرارة الصب ونسبة الماء إلى المواد الصلبة. يستخدم مصنعنا نظام التحكم المنطقي القابل للبرمجة (PLC) الخاص بشركة Zenith لإدارة الخلاطات الكوكبية ذات محركات التردد المتغير (VFDs). يعمل PLC على تسريع الخلط أثناء دمج المسحوق، ثم يقلل السرعة لتجنب انحباس الهواء. تقوم أجهزة استشعار درجة الحرارة بتغذية البيانات إلى PLC، الذي يقوم بضبط حقن البخار للحفاظ على درجة حرارة 40-45 درجة مئوية للحصول على تفاعل مسحوق الألومنيوم الأمثل.


تتضمن التحسينات الرئيسية التي تم تمكينها بواسطة PLCs ما يلي:

  • إضافة الماء الآلياستنادًا إلى قياسات اللزوجة في الوقت الفعلي، مما يمنع الإفراط في السوائل أو الملاط القاسي.
  • إضافة متتابعةمن عجينة الألومنيوم وعوامل التمدد على فترات زمنية محددة بدقة.
  • صب لانس تحديد المواقعيتم التحكم فيها عن طريق الماكينات، مما يضمن التوزيع المتساوي في القوالب.
  • مراقبة الارتفاعباستخدام أجهزة استشعار بالموجات فوق الصوتية التي تقوم بضبط الظروف البيئية إذا انحرف التوسع.


تتميز معدات خط إنتاج صفائح AAC لدينا بشاشة HMI تعمل باللمس والتي تعرض منحنيات الخلط وسجلات الصب. يمكن للمشغلين تحديد برامج محددة مسبقًا لكثافات صفائح مختلفة (300-800 كجم/م³). يقوم PLC أيضًا بتنفيذ أقفال أمان: لا يمكن للخلاط أن يفرغ إذا لم يتم وضع القالب بشكل صحيح، مما يمنع الانسكاب. أحد الجوانب الأكثر قيمة هو الخوارزمية التكيفية التي تعوض التغيرات في درجة حرارة المكونات. على سبيل المثال، إذا وصل الأسمنت إلى درجة حرارة أعلى من المعتاد، فإن PLC يقلل من وقت الخلط لمنع تصلب سابق لأوانه. يضمن هذا التحكم الديناميكي أن يرتفع الملاط بشكل موحد، مما ينتج عنه صفائح AAC ذات مسام دقيقة وموزعة بالتساوي. أبلغ عملاؤنا عن انخفاض بنسبة 25% في الأوراق المرفوضة بعد التحول إلى الخلط المُدار بواسطة PLC. علاوة على ذلك، يسجل النظام كل دورة صب، مما يتيح تحليل السبب الجذري لأي حالات شاذة. ومن خلال تقليل التدخل البشري، يعمل جهاز PLC على التخلص من الاختلافات الناتجة عن تغييرات الورديات أو مستويات مهارة المشغل. بالنسبة لخطوط الإنتاج ذات الحجم الكبير، يُترجم هذا الاتساق مباشرةً إلى انخفاض تكاليف الإنتاج وزيادة رضا العملاء. يضمن فريق التشغيل في Zenith أن كل برنامج PLC يتم ضبطه وفقًا للمواد الخام المحددة لديك والظروف المناخية، مما يزيد من الكفاءة إلى الحد الأقصى من اليوم الأول.


ما هو الدور الذي يلعبه التحكم PLC في تناسق القطع والمعالجة؟

يتطلب تقطيع كعكات AAC الخضراء إلى صفائح دقيقة ومن ثم تعقيمها بالبخار التزامن عبر محاور متعددة. يؤدي أي اختلال في المحاذاة أثناء القطع إلى تقطيع الحواف أو أخطاء في الأبعاد، في حين أن المعالجة غير الصحيحة تؤدي إلى تكوين توبرموريت غير مكتمل. تعمل أنظمة PLC على تنسيق شد سلك القطع، وسرعة إطار القطع، ودرجات الحرارة/الضغط في الأوتوكلاف. يستخدم مصنعنا PLC من Zenith لإدارة آلات قطع الأسلاك باستخدام أجهزة التشفير المطلقة. يضمن PLC أن إطار القطع يتحرك بسرعة 0.5-2 م/دقيقة اعتمادًا على كثافة الكعكة، مما يمنع كسر الأسلاك أو سحب السطح. في الوقت نفسه، يقوم PLC بضبط شد السلك عبر منظمات هوائية ذات حلقة مغلقة، مما يحقق تفاوتات قطع تبلغ ±1 مم على طول الورقة وعرضها.


أثناء التعقيم، يقوم PLC بتنفيذ دورة معالجة محددة مسبقًا بمراحل متعددة: التفريغ الأولي، والتسخين، والضغط الثابت، والتبريد. فهو يراقب أجهزة إرسال الضغط والمزدوجات الحرارية في الوقت الحقيقي، ويعدل صمامات البخار لمتابعة معدل المنحدر المثالي. إذا تجاوز الضغط النقطة المحددة، يقوم PLC بفتح صمامات العادم تدريجياً لتجنب الصدمة الحرارية. يعمل هذا التحكم الدقيق على زيادة تكوين مراحل CSH البلورية، مما يعزز قوة الصفائح إلى 4-6 ميجاباسكال وفقًا لمعايير ASTM. تتضمن معدات خط إنتاج ألواح AAC الخاصة بنا أيضًا تجاوزات تتعلق بالسلامة: إذا تم فتح أي باب للأوتوكلاف، يقوم PLC بقفل الدورة وفتح الضغط تلقائيًا. يتم تخزين البيانات من كل دفعة من الأوتوكلاف لأغراض التصديق والضمان.


فوائد إضافية للقطع والمعالجة التي يتم التحكم فيها بواسطة PLC:

  • تعويض تعويض الأداة الآليةلتآكل الأسلاك، مما يزيد من عمر المواد الاستهلاكية بنسبة 30%.
  • تحسين الطاقةباستخدام التحكم بالبخار حسب الطلب، مما يقلل من استهلاك الوقود بنسبة 12%.
  • تنبيهات الصيانة التنبؤيةلأدلة الأسلاك وأختام الأوتوكلاف، مما يقلل من التوقفات غير المخطط لها.
  • إمكانية تتبع الدفعةربط معلمات القطع بخصائص الورقة النهائية.


لقد أثبت مصنعنا أن تكامل PLC يقلل من رفض القطع من 5% إلى أقل من 1%. علاوة على ذلك، فإن المعالجة المتسقة تقضي على البقع الناعمة والتشققات، مما يعزز قدرة الورقة على تثبيت الأظافر والعزل الحراري. بالنسبة للمصنعين الذين ينتجون صفائح AAC معززة، يتحكم PLC أيضًا في وضع أقفاص شبكية فولاذية قبل الصب، مما يضمن بقائها في المنتصف بعد القطع. بدون هذه الأتمتة، غالبًا ما تؤدي المعالجة اليدوية إلى إزاحة التعزيزات، مما يؤدي إلى فشل هيكلي. لذلك، لا غنى عن PLCs لإنتاج صفائح AAC عالية الجودة التي تلبي متطلبات البناء الحديثة. توفر Zenith تدريبًا كاملاً على برمجة PLC واستكشاف الأخطاء وإصلاحها، مما يمكّن فريقك من الحفاظ على أعلى مستوى من الأداء.


ما هي المعلمات الفنية التي تحدد معدات خط إنتاج ألواح AAC عالية الأداء؟

عند اختيار معدات خط إنتاج ألواح AAC، يجب على المشترين تقييم مقاييس الأداء الرئيسية التي تؤثر بشكل مباشر على الإنتاج والجودة وتكاليف التشغيل. يوجد أدناه جدول تفصيلي للمواصفات من أنظمة Zenith المتكاملة PLC، استنادًا إلى البيانات الواردة من تركيبات مصانعنا في جميع أنحاء العالم. توضح هذه المعلمات كيف يتيح التحكم PLC التنظيم الدقيق لكل مرحلة إنتاج.

المعلمة نطاق القيمة ميزة التحكم PLC
دقة الخلط (لكل مكون) ±0.2% إلى ±0.5% وزن بحلقة مغلقة مع تصحيح الوزن التلقائي
سرعة الخلط (متغيرة) 0-1500 دورة في الدقيقة ملفات تعريف السرعة الخاصة بالوصفة والتي يتم التحكم فيها بواسطة VFD
صب الوقت لكل قالب 45-90 ثانية المنطق المتسلسل مع الشيكات التعشيق
تفاوت القطع (الطول/العرض/الارتفاع) ±1 مم إلى ±1.5 مم تحديد المواقع المؤازرة وتنظيم توتر الأسلاك
نطاق ضغط الأوتوكلاف 0.8-1.2 ميجا باسكال حلقات PID مع برمجة منحدر/نقع
نطاق درجة حرارة الأوتوكلاف 180 درجة مئوية - 200 درجة مئوية ردود فعل حرارية متعددة المناطق
وقت الدورة (التجميع إلى الورقة النهائية) 8-12 ساعة (بما في ذلك المعالجة) جدولة الإنتاج متكاملة في PLC
استهلاك الطاقة لكل متر مكعب 35-45 كيلو واط ساعة التحكم في البخار والمحركات حسب الطلب
زمن دورة المسح PLC <10 مللي ثانية تحديث الإدخال/الإخراج في الوقت الفعلي والتعامل مع الإنذارات
الاحتفاظ بالبيانات 5 سنوات على بطاقة SD المحلية تسجيل الأحداث والنسخ الاحتياطي للوصفة


لقد قام مصنعنا بتحسين هذه المعايير على مدار عقدين من الزمن، مما يضمن أن معدات خط إنتاج الألواح AAC من Zenith توفر إنتاجًا ثابتًا يصل إلى 300,000 متر مكعب سنويًا لكل خط. إن قدرة PLC على تسجيل الاتجاهات وإنشاء تقارير التحول تساعد عملائنا على الحصول على شهادات الجودة الصارمة مثل EN 12602 أو ASTM C1693. علاوة على ذلك، يتيح الوصول عن بعد عبر VPN الآمن لفريق دعم Zenith تشخيص المشكلات على الفور، مما يقلل من متوسط ​​الوقت اللازم للإصلاح. عند مقارنة المعدات، ركز على دقة الخلط والتحكم في المعالجة، حيث يكون لهما التأثير الأكبر على قوة الصفائح واستقرار الأبعاد. مع أتمتة PLC، يحقق عملاؤنا فترات استرداد أقل من 18 شهرًا بفضل تقليل النفايات وتكاليف العمالة. اتصل بنا لمعرفة كيف يمكن تخصيص هذه المعلمات لتناسب المواد الخام وأهداف الإنتاج الخاصة بك.


ملخص

تعد أنظمة PLC هي المركز العصبي لإنتاج ألواح AAC الحديثة، حيث تقوم بتحويل كل مرحلة من التجميع إلى التعقيم. إنها تقضي على الأخطاء البشرية، وتوفر تعديلات في الوقت الفعلي، وتقدم اتساقًا لا مثيل له. لقد تم دمج مصنعنازينيثحلول PLC الخاصة بشركة AAC في معدات خط إنتاج صفائح AAC في جميع أنحاء العالم، مما يحقق إنتاجية أعلى وتكاليف تشغيل أقل. النقاط الرئيسية: يضمن التجميع الذي يتم التحكم فيه بواسطة PLC دقة تصل إلى ±0.2%؛ يصبح الخلط والصب متكيفًا مع اختلافات المواد الخام؛ تفاوتات القطع تتقلص إلى ±1 مم؛ وتتبع دورات الأوتوكلاف ملفات تعريف درجة حرارة الضغط المثالية. يوضح جدول المعلمات الفنية أعلاه الفوائد القابلة للقياس للأتمتة. من خلال اعتماد المعدات التي تعمل بنظام PLC، يقلل المصنعون من النفايات بنسبة تصل إلى 25%، واستخدام الطاقة بنسبة 12%، والرفض بنسبة تزيد عن 80%. في صناعة تعتمد الهوامش فيها على الكفاءة، فإن الشركات المحدودة العامة ليست ترفا بل ضرورة. لكي تظل قادرًا على المنافسة، استثمر في الأنظمة الذكية التي تتناسب مع أعمالك.


الأسئلة الشائعة: كيف تعمل أنظمة PLC على تبسيط عمليات إنتاج صفائح AAC؟

ما هي مرحلة الإنتاج الأكثر أهمية حيث تمنع PLCs العيوب في صفائح AAC؟
المرحلة الأكثر أهمية هي خلط المواد الخام، لأنه حتى الانحرافات الطفيفة في نسب الجير أو الأسمنت تغير الكثافة النهائية وقوة AAC. تستخدم PLCs خلايا الحمل وأجهزة قياس التدفق لضبط كل مكون في الوقت الفعلي، بدقة نموذجية تبلغ ±0.2%. لقد وجد مصنعنا أن الخلط اليدوي تسبب في فشل 12% من الأوراق في اختبارات الضغط، بينما خفض خلط PLC ذلك إلى أقل من 0.5%. بدون الخلط الدقيق، لا يمكن للخلط والقطع والمعالجة اللاحقة أن تعوض الأخطاء الأساسية. ولذلك، فإن أنظمة PLC تعالج بشكل مباشر السبب الجذري للعديد من مشكلات الجودة.

هل يمكن لأنظمة PLC تقليل استهلاك الطاقة في تعقيم صفائح AAC؟
نعم، بشكل ملحوظ. تقوم PLCs بتنفيذ التحكم في المنحدر/النقع وتعديل البخار حسب الطلب، مما يمنع هدر الطاقة من تجاوز درجة الحرارة أو الضغط. في معدات خط إنتاج الألواح AAC من Zenith، يعمل PLC على تقليل استخدام طاقة الأوتوكلاف بنسبة 12-15% عن طريق مطابقة تدفق البخار مع معدل امتصاص الحرارة الدقيق للكعك. بالإضافة إلى ذلك، يمكن لـ PLC جدولة دورات الأوتوكلاف خلال ساعات الذروة للكهرباء واستعادة حرارة المكثفات. أبلغ عملاؤنا عن توفير أكثر من 30,000 كيلووات في الساعة سنويًا لكل جهاز تعقيم. بدون تحسين PLC، غالبًا ما يؤدي التحكم اليدوي في الصمام إلى ارتفاع الضغط والتهوية غير الضرورية، مما يؤدي إلى زيادة فواتير الوقود بنسبة تصل إلى 20%.

كيف يعمل تكامل PLC على تحسين كفاءة التحويل بين أحجام صفائح AAC المختلفة؟
تقوم أنظمة PLC بتخزين وصفات القطع المتعددة وإعادة وضع أسلاك أو إطارات القطع تلقائيًا عبر محركات مؤازرة. بدلاً من ضبط أكثر من 20 سلك قطع يدويًا (الأمر الذي يستغرق 2-3 ساعات ويؤدي إلى حدوث أخطاء)، يقوم المشغلون ببساطة بتحديد أبعاد الورقة الجديدة على واجهة HMI. يقوم PLC بتحريك كل سلك إلى الموضع المبرمج خلال 5 دقائق، مع إمكانية تكرار تبلغ ±0.2 مم. يستخدم مصنعنا إدارة الوصفات من Zenith للتعامل مع الأحجام من 600x2000 مم إلى 1200x6000 مم. تتيح سرعة الحركة هذه للمصنعين الاستجابة للطلبات المخصصة دون توقف طويل. وعلى النقيض من ذلك، غالبًا ما يؤدي التغيير اليدوي إلى حدوث أخطاء وإهدار الكعك أثناء التشغيل التجريبي.

ما هي ميزات الصيانة التنبؤية التي توفرها PLCs لمعدات خط إنتاج ألواح AAC؟
تقوم أجهزة PLC بمراقبة الاهتزاز وسحب التيار وأوقات الدورات ودرجة الحرارة بشكل مستمر على المكونات الرئيسية مثل الخلاطات وقواطع الأسلاك وأبواب الأوتوكلاف. عندما تتجه المعلمة خارج النطاق الطبيعي (على سبيل المثال، ارتفاع تيار محرك الخلاط بنسبة 10٪ فوق خط الأساس)، يقوم PLC بإنشاء تنبيه قبل حدوث العطل. قام مصنعنا بدمج برنامج Zenith التشخيصي الذي يحسب العمر الإنتاجي المتبقي لقطع الأسلاك وأختام الأوتوكلاف. يقلل هذا النهج التنبؤي من حالات التوقف غير المخطط لها بنسبة 70% ويطيل عمر المعدات بنسبة 25%. وبدون هذه الميزات، يعتمد المصنعون على الصيانة التفاعلية، مما يؤدي إلى توقف الإنتاج المكلف ومخاطر السلامة.

هل يمكن إجراء المراقبة عن بعد واستكشاف الأخطاء وإصلاحها باستخدام خطوط AAC التي يتم التحكم فيها عن طريق PLC؟
قطعاً. تشتمل وحدات PLC الحديثة على منافذ Ethernet صناعية وإمكانيات VPN آمنة، مما يسمح لمهندسي Zenith بالوصول عن بعد إلى نظام التحكم من أي مكان. يمكننا مراجعة البيانات المباشرة، أو ضبط معلمات PID، أو تحميل برامج ثابتة جديدة دون السفر إلى الموقع. يدعم مصنعنا التشخيص عن بعد لـ 90% من المشكلات الشائعة، مما يقلل متوسط ​​الوقت اللازم للإصلاح من 48 ساعة إلى 4 ساعات. يرسل PLC أيضًا تنبيهات تلقائية عبر البريد الإلكتروني أو الرسائل النصية القصيرة للإنذارات مثل الضغط المنخفض أو انحراف الدفعة. يضمن هذا الاتصال الحد الأدنى من وقت التوقف عن العمل ودعم الخبراء في متناول يدك. بالنسبة للمحطات الموجودة في المواقع النائية، يعد الوصول عن بعد بمثابة تغيير في قواعد اللعبة للحفاظ على وقت تشغيل مرتفع.


هل أنت مستعد لتحويل إنتاج صفائح AAC لديك؟

اتخذ الخطوة التالية نحو التصنيع الآلي بالكامل وعالي الكفاءة. ساعدت معدات خط إنتاج صفائح AAC المدمجة مع PLC من Zenith أكثر من 200 مصنع حول العالم على تقليل النفايات، وخفض تكاليف الطاقة، وإنتاج صفائح فائقة الجودة.اتصل بفريقنا الهندسي اليومللحصول على استشارة مجانية وتحليل عائد الاستثمار المخصص. دعنا نوضح لك كيف يمكن لخبرة مصنعنا أن تصبح ميزتك التنافسية. 

أخبار ذات صلة
اترك لي رسالة
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط. سياسة الخصوصية
يرفضيقبل